成形とは?整形との違いや代表的な種類・最新加工技術まで徹底解説
私たちが日常で手にするスマートフォンケースからペットボトル、自動車のバンパー、家電製品の内部ギアに至るまで、身の回りの工業製品の多くは「成形(せいけい)」という製造技術によって生み出されています。材料を溶かしたり圧力を加えたりして狙った形状を作り出すこの技術は、現代のモノづくりを根底から支える基盤技術です。
しかし、現場や日常会話では「整形」という似た言葉との混同が見られるほか、射出成形、プレス成形、ブロー成形など多岐にわたる加工法の違いを正確に把握できている人は多くありません。製品開発や部品調達で最適な手法を選定するためにも、成形の基本原理、各工法の特徴やコスト感、そして2026年現在の最新トレンドまで体系的に整理しておきましょう。
📌 【この記事の重要ポイントまとめ】
- 要点1:「成形」は材料に力を加えてゼロから所定の形状を作り出す加工技術全般を指し、「整形」はすでにある形状を整えて美しく・均一にする行為を指す。
- 要点2:プラスチック加工では射出成形・押出成形・ブロー成形、金属ではプレス成形など、製品の形状(中空・長尺・薄板)や生産ロットに応じて最適な工法が明確に分かれる。
- 要点3:金型初期投資と生産スピードのトレードオフを見極め、不良対策や環境対応(バイオマス樹脂・AI制御)を考慮した選定がコスト最適化の鍵となる。
【基礎知識】成形と整形の決定的な違い|言葉の定義と使われる現場
日本語において発音が同じ「せいけい」ですが、製造業や工学における成形と整形の決定的な違いは、その加工目的とプロセスの起点にあります。
「成形(Molding / Forming)」は、流動性のある原材料(溶融プラスチック、金属粉末、軟化した板材など)に熱や圧力を加え、ゼロから目的の立体的な形状を作り出す技術を指します。一方の「整形(Shaping / Dressing)」は、すでに大枠の形ができている素材や製品に対し、歪みを取り除いたり、表面の凹凸を削り整えたりして所定の寸法や美観に仕上げる補正プロセスを指します。医療の「整形外科」や「美容整形」が身体の一部を整える意味であることからも、そのニュアンスの違いが理解できます。
製造現場においては、金型を用いて材料を一気に製品の形にする工程を「成形加工」、その後にバリ取りや熱処理で反りを直す工程を「整形加工(または矯正)」と呼び分けるケースが一般的です。まずは「新しく形を生み出すのが成形」と覚えておくと間違いがありません。
【加工法一覧】製造業を支えるプラスチック成形の種類と特徴
一口に成形といっても、使用する材料や目的の形状によってアプローチは大きく異なります。ここでは、製造業で広く活用されている主要な成形工法を解説します。
1. 射出成形(インジェクション成形)
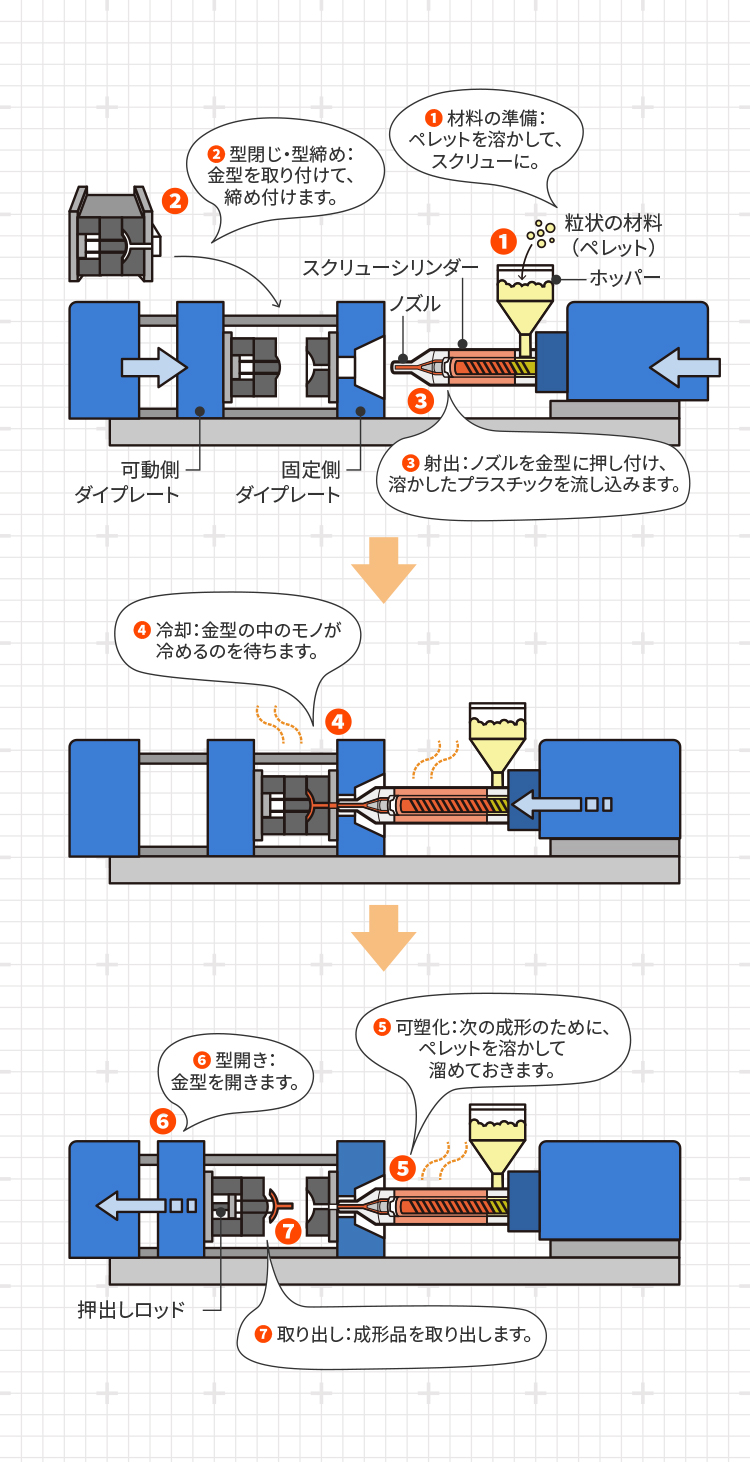
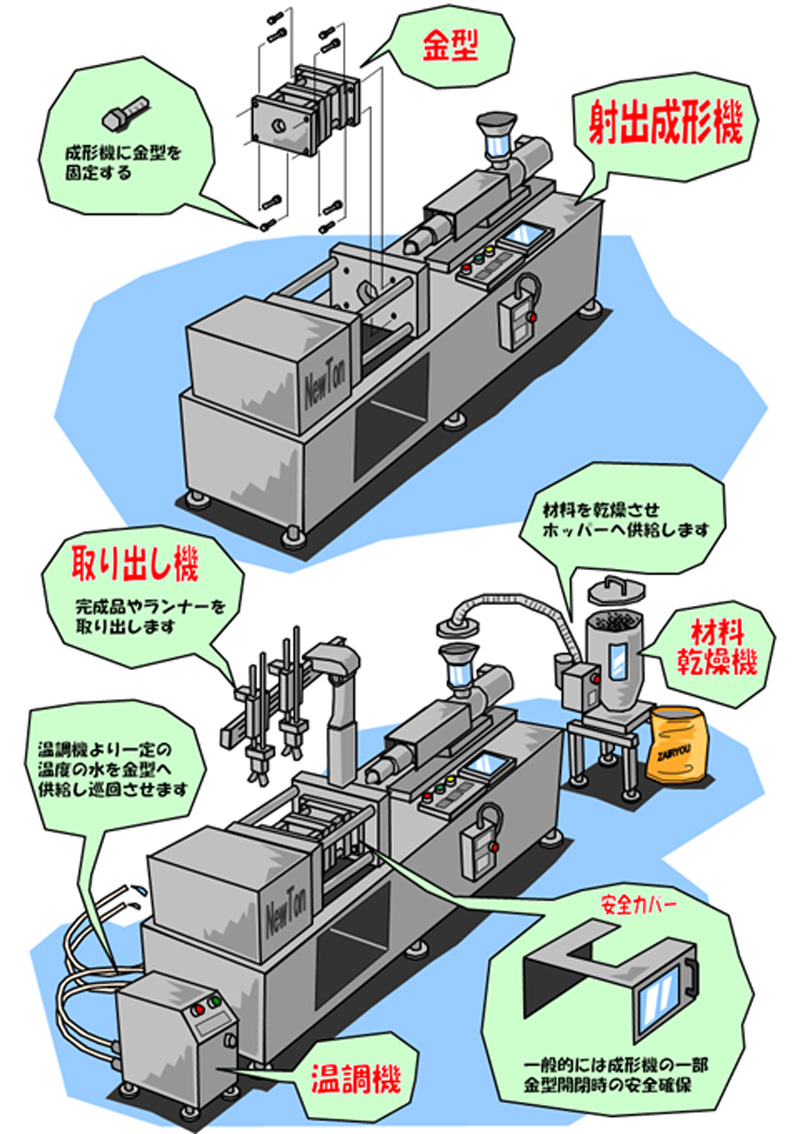
射出成形とは、加熱して溶かしたプラスチック材料(熱可塑性樹脂など)を高圧で閉じた金型内に射出し、冷却・固化させて取り出す工法です。注射器のようなシリンダー構造を用いることからこの名がついています。複雑な3次元形状を高精度かつ数十秒単位のハイサイクルで大量生産できるため、家電の外装、自動車内装部品、玩具のブロックなど、世界中で最も普及している成形技術です。
2. 押出成形(エクスツルージョン成形)
押出成形 仕組みは、ところてんのように溶融した樹脂を連続したダイ(口金)から押し出し、冷却水槽などを通して固めながら引き取る連続加工技術です。パイプ、チューブ、建材のサッシ、フィルム、シートなど、断面形状が一定で長い製品を作るのに特化しています。
3. ブロー成形(中空成形)
ブロー成形 特徴は、加熱したチューブ状の樹脂(パリソン)を金型で挟み込み、内部に高圧空気を吹き込んで風船のように膨らませ、中空の容器を作る点にあります。ペットボトル、シャンプー容器、自動車の燃料タンクなど、内部が空洞になったボトル製品の製造において他の追随を許さないコストパフォーマンスを誇ります。
4. 真空成形(バキューム成形)
真空成形 メリットは、加熱して軟化させたプラスチックシートを金型の上に置き、金型側の吸引孔から空気を抜いて真空状態にすることで密着させる工法です。射出成形のように高圧をかけないため、金型が比較的安価(木型やアルミ型で対応可能)で、薄肉の食品トレイやブリスターパック、大型の浴槽パネルなどを小〜中ロットで低初期投資で量産できる利点があります。
5. 圧縮成形(コンプレッション成形)
圧縮成形とは、加熱した金型のキャビティ(凹部)に材料(ペレットやプリフォーム)を直接投入し、上型を閉じて油圧プレスなどで圧縮・加熱して固める古典的かつ強力な工法です。熱硬化性樹脂成形や、ゴム製品、CFRP(炭素繊維強化プラスチック)製航空・宇宙部品の成形に欠かせない技術となっています。
6. プレス成形(金属加工)
プラスチックだけでなく、金属板を加工するプレス成形の仕組みも重要です。金型(パンチとダイ)の間に金属板(鋼板やアルミ板)をセットし、数トンから数千トンの加圧力を瞬間的に加えて「曲げ」「絞り」「打ち抜き」を行います。自動車のドアパネルや車体フレームなど、高強度と軽量化を両立する金属構造体の量産に不可欠です。
【徹底比較】主要な成形加工のコスト・ロット・用途の違い
工法ごとの特徴を明確にするため、金型費用、生産サイクル、得意な製品形状などを一覧表で比較します。
| 成形工法 | 詳細・数値データ(コスト・サイクル) | 一般的な基準・向いているロット | 編集部の見解・評価 |
|---|---|---|---|
| 射出成形 | 金型費用:100万〜数千万円 成形サイクル:10秒〜60秒/個 | 数万個〜数百・数千万個の大量生産 | 初期費用は極めて高額だが、単価を極限まで下げられる精密量産の王道。 |
| ブロー成形 | 金型費用:100万〜500万円 成形サイクル:15秒〜45秒/個 | 数万個〜中・大量生産の中空容器 | 容器内部を完全な空洞にできる唯一無二の工法。肉厚の均一化にノウハウが必要。 |
| 押出成形 | 金型(口金)費用:数十万〜200万円 生産速度:分速数メートル〜数十メートル | 長尺物・シート類の連続生産 | 一定断面のパイプやフィルムに特化。切断・後加工とのライン統合が鍵。 |
| 真空成形 | 金型費用:10万〜150万円 成形サイクル:30秒〜120秒/個 | 数百個〜数万個の薄肉トレイ・カバー | 金型初期投資が最も抑えられるため、試作や小ロット包装材に最適。 |
| プレス成形(金属) | 金型費用:数百万円〜数千万円 成形速度:毎分数十〜数百ストローク | 数万個〜の金属部品・フレーム | 金属の塑性変形を利用。金型の剛性とスプリングバック対策が製品精度を左右。 |
【現場検証】金型と熱可塑性樹脂成形のリアル|成形不良の原因と対策
成形加工の現場で最も頭を悩ませるのが、品質のバラつきと成形不良の発生です。特に熱可塑性樹脂 成形では、加熱・流動・冷却・固化という熱的変化を高速で繰り返すため、わずかな環境変化が不良に直結します。
現場取材やエンジニアのコミュニティで頻繁に報告される代表的な成形不良 原因と対策には、以下のものがあります。
- バリ(Flash):金型の合わせ目(パーティングライン)から溶けた樹脂がはみ出る現象。型締め力の不足や樹脂温度の高すぎ、金型の摩耗・ズレが原因。型締め圧の再調整や金型メンテナンスで防ぎます。
- ヒケ(Sink Mark):製品表面が局所的に凹む現象。肉厚部分の冷却遅延と樹脂の体積収縮が原因。保圧力を上げるか、設計段階で肉盗み(リブ構造化)を施すのが鉄則です。
- ショートショット(充填不足):樹脂が金型の末端まで行き渡る前に固まる現象。射出圧力の不足、樹脂温度の低さ、空気抜きの不良(ガスベント詰まり)が主因となります。
- ソリ・歪み(Warpage):製品が冷える際の不均一な冷却や、分子配向による収縮差で発生。金型の冷却水管レイアウトの最適化や成形条件の見直しが必須です。
成形不良の7割以上は「金型設計の不備」または「樹脂温度・射出速度・保圧力のミスマッチ」に起因します。加工現場では、金型 成形加工における数ミクロンの精度管理と熟練の条件出し(成形条件の最適化)が日常的に行われています。
一般に知られていない盲点とネットの誤解
ネット上の情報や試作開発の初期段階でよく見受けられるのが、「3Dプリンタがあれば金型成形は不要になる」「小ロットでもとりあえず射出成形で作りたい」という誤解です。
現在でも、3Dプリンタは数個〜数十個のプロトタイプ検証や複雑なトポロジー最適化構造の製造には極めて有効ですが、1個あたりの造形時間が数十分から数時間かかるため、数千個以上の量産フェーズでは単価・スピードともに金型成形に太刀打ちできません。逆に、ロット数が500個未満のプロジェクトで高額な射出成形金型を製作してしまうと、製品1個あたりに乗る金型償却コストが跳ね上がり、事業採算が悪化します。
【プロの結論】金型成形を選ぶべき人・見送るべき人の特徴
自社製品や部品調達で成形加工を検討する際は、以下の基準で判断することをおすすめします。
- 成形加工を選ぶべきケース:
- 生産ロットが最低でも数千個〜数万個以上見込める製品
- 極めて高い寸法精度、均一な表面テクスチャ、高い機械的強度が求められる部品
- 1個あたりの単価(ランニングコスト)を極限まで数十円〜数百円に抑えたい場合
- 成形加工(特に射出成形・プレス)を見送るべきケース:
- 設計変更が頻繁に入る可能性が高い初期プロトタイプ段階(切削加工や3Dプリントを推奨)
- 生涯生産数が数百個程度にとどまる見込みのニッチ製品
- 初期投資(金型代百万円〜)の予算確保が困難なスタートアップ初期
【2026年最新技術まとめ】成形加工のDXとサステナビリティ
2026年現在の成形業界は、環境負荷低減とデジタル技術の融合により大きな変革期を迎えています。成形加工 最新技術まとめとして、押さえておくべき主要トレンドは以下の3点です。
第一に、バイオマスプラスチックや再生リサイクル樹脂への対応技術です。再生材はロットごとに分子量や溶融粘度がばらつきやすく成形不良の原因となりがちですが、樹脂の流入圧力をリアルタイムで測定し、射出圧を動的に自動補正する射出成形機が実用化されています。
第二に、デジタルツインとCAE流動解析の高度化です。金型を削る前にバーチャル空間で樹脂の流れ、冷却速度、反りの発生予測を極限までシミュレーションし、試作金型の修正回数を従来の平均3回から1回未満へ激減させる取り組みが定着しています。
第三に、金属プレス成形における超ハイテン材(超高張力鋼板)の熱間プレス(ホットスタンプ)技術です。電気自動車(EV)のバッテリー保護フレームや軽量ボディ構造向けに、熱した鋼板をプレスと同時に急冷焼き入れし、圧倒的な強度と複雑形状を両立する工法が進化を続けています。
【成形 と は】に関するよくある質問(FAQ)
Q1:成形と整形の簡単な見分け方は?
A1:「ゼロから材料を溶かしたり押し出したりして新しい形を生み出す加工」が成形(Molding)です。一方、「すでに存在する製品や材料の歪みを直し、形を整える加工や医療処置」が整形(Shaping/Orthopedics)です。
Q2:射出成形の金型はなぜ数百万円もするのですか?
A2:数百トンもの超高圧や熱サイクルに耐える特殊な焼き入れ鋼(NAK80やSKD材など)を用い、サブミクロン(0.001mm)単位の超精密マシニング加工や放電加工、手作業による鏡面研磨、内部の冷却水管・突き出しピンの緻密な組み付けを行うためです。
Q3:小ロット(100〜500個)でも安く成形加工を行う方法はありますか?
A3:アルミ製金型を用いた「簡易射出成形(ラピッドツール)」や、シート材から型押しする「真空成形」、またはシリコン型を用いた「真空注型」などを選択することで、金型初期費用を大幅に抑えて小ロット製作が可能です。
まとめ:今後の動向と失敗しないための判断基準
成形加工は、プラスチック、金属、ゴムなどの素材が持つポテンシャルを最大限に引き出し、高精度な立体製品を圧倒的なスピードとコストパフォーマンスで世に送り出す技術です。射出成形、押出、ブロー、真空、プレスなど、各工法には明確な得手不得手が存在します。
製品開発や製造プロセスの設計においては、「目標とする生産数」「必要な寸法精度・強度」「許容できる初期金型投資額」の3点を明確にし、試作・量産の各フェーズに合わせた最適な成形技術を選択することが成功への最短ルートとなります。 (出典: 成形 と は(Yahoo!ニュース))

Webメディアの編集およびコンテンツ作成に従事。正確で質の高い情報発信を心掛けています。